تصمیم درباره تعمیر یا تعویض پرههای توربین V94.2 به نوع و محل آسیب، وضعیت ماده و پوشش، سلامت مسیرهای خنککاری و سابقه بهرهبرداری قطعه وابسته است. ظاهر سالم پره یا نبود ترک قابل مشاهده، بهتنهایی برای تأیید ادامه کار آن کافی نیست؛ همانطور که مشاهده هر عیب سطحی نیز الزاماً به معنی لزوم تعویض نیست.
ارزیابی قابل اتکا از شناسایی دقیق قطعه آغاز میشود و با بازرسی، بررسی سوابق و مقایسه نتایج با معیارهای پذیرش معتبر ادامه پیدا میکند. در این مقاله، تمرکز بر پرههای ثابت و متحرک بخش توربین است؛ پرههای کمپرسور و برنامه عمومی تعمیرات واحد، موضوع جداگانهای دارند.
تفاوت پرههای ثابت و متحرک توربین V94.2
پرههای متحرک توربین یا Turbine Blades روی روتور نصب میشوند و در تبدیل انرژی جریان گاز به توان مکانیکی نقش دارند. این قطعات علاوه بر بارهای حرارتی و آیرودینامیکی، تحت نیروهای ناشی از دوران قرار میگیرند. بنابراین بررسی بخش آیرودینامیکی پره، ریشه اتصال و نواحی تماس، هرکدام اهمیت مشخصی دارد.
پرههای ثابت یا Turbine Vanes جریان گاز را برای ورود به ردیف متحرک بعدی هدایت میکنند. این قطعات گاهی نازل راهنمای توربین نامیده میشوند و نباید آنها را با نازل تزریق سوخت اشتباه گرفت. تغییر شکل یا آسیب سطوح آنها میتواند هندسه عبور گاز و شرایط ورود جریان به پرههای متحرک را تغییر دهد.
تفاوت وظیفه و شرایط بارگذاری این دو گروه باعث میشود معیارهای بازرسی و تعمیر آنها یکسان نباشد. روشی که برای بازسازی یک ناحیه از پره ثابت مناسب است، لزوماً برای ریشه یا بخش پربار یک پره متحرک قابل استفاده نیست.
چرا نسخه و مرحله پره اهمیت دارد؟
نام V94.2 بهتنهایی مشخصات کامل یک پره را تعیین نمیکند. مرحله نصب، شماره فنی، بازنگری طراحی و تغییرات اعمالشده در طول عمر واحد باید مشخص باشند. ارتباط این خانواده با نام SGT5-2000E نیز به معنی یکسانبودن تمام قطعات و قابلیت جایگزینی بدون بررسی نیست.
برای نمونه، بروشور Sulzer درباره پرههای جایگزین نسخههای ۳ تا ۶ این خانواده، مشخصات متفاوتی برای مراحل و سامانههای پوشش ارائه میکند. این اطلاعات به قطعات معرفیشده در همان بروشور مربوط است و نباید به تمام پرههای نصبشده در ناوگان تعمیم داده شود. بروشور فنی پرههای جایگزین V94.2
انواع آسیب پرههای توربین V94.2
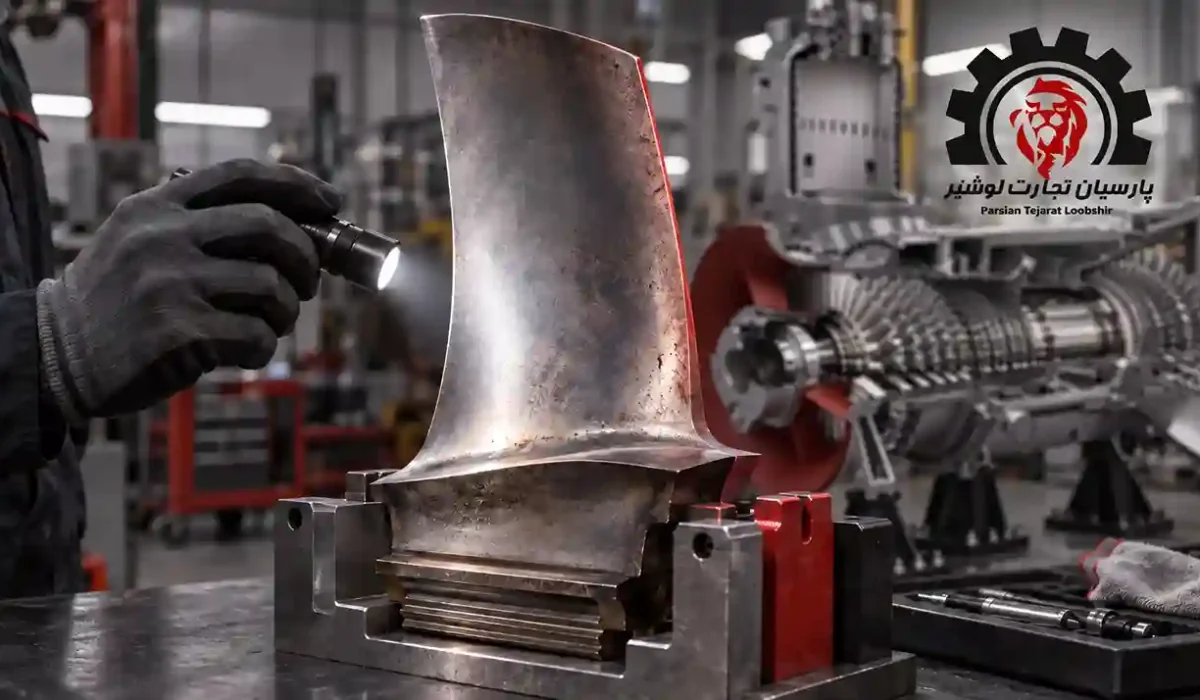
در بررسی خرابی، باید میان «نشانه قابل مشاهده» و «سازوکار ایجاد آسیب» تفاوت گذاشت. ترک، تغییر شکل یا جداشدن پوشش، نشانههایی هستند که برای تعیین علت آنها به اطلاعات بیشتری نیاز است. نتیجهگیری صرفاً براساس عکس قطعه میتواند مسیر تعمیر را اشتباه کند.
ترک و آسیبهای ناشی از خستگی
وجود ترک باید همراه با محل، امتداد، ابعاد و وضعیت ناحیه اطراف آن ثبت شود. ترک در ریشه پره، لبه خروجی یا اطراف یک سوراخ خنککاری، از نظر شرایط تنش و پیامد احتمالی یکسان نیست.
چرخههای گرم و سردشدن، بارگذاری ارتعاشی و تمرکز تنش میتوانند در ایجاد یا گسترش ترک نقش داشته باشند. بااینحال، تعیین سازوکار غالب نیازمند تطبیق شواهد با سوابق کارکرد و نتایج بررسی تخصصی است؛ صرف مشاهده ترک برای نسبتدادن آن به خستگی حرارتی کافی نیست.
اکسیداسیون، خوردگی و آسیب پوشش
در ارزیابی سطح پره، باید وضعیت پوشش از وضعیت فلز پایه تفکیک شود. تغییر رنگ، رسوب یا پوستهشدن سطح، بدون بررسی تکمیلی، میزان تخریب ماده زیرین را مشخص نمیکند.
نوع پوشش نیز اهمیت دارد. پوشش مقاوم به اکسیداسیون و خوردگی و پوشش سد حرارتی یا TBC وظایف یکسانی ندارند. بروشور Sulzer برای برخی پرههای جایگزین V94.2 به پوششهای خارجی و داخلی متفاوت اشاره میکند؛ بنابراین نوع پوشش مورد انتظار باید از مشخصات همان قطعه استخراج شود. مشخصات پوشش پرههای جایگزین
پوششدهی مجدد نیز بهتنهایی سلامت فلز پایه یا بازیابی کامل عمر قطعه را ثابت نمیکند. ارزیابی زیرلایه باید بخشی از تصمیم تعمیراتی باشد.
فرسایش، ضربه و آسیبهای تماسی
کاهش موضعی ضخامت، لبپریدگی و آثار برخورد باید از نظر تغییر هندسه و احتمال وجود ترک همراه بررسی شوند. آسیب کوچک ظاهری در یک ناحیه حساس ممکن است به بررسی بیشتری نسبت به یک عیب گستردهتر در ناحیه کمتنش نیاز داشته باشد.
در صورت مشاهده آثار برخورد یا سایش، بررسی علت اهمیت دارد. بازسازی سطح قطعه بدون روشنشدن منشأ آسیب، احتمال تکرار مشکل را برطرف نمیکند.
تغییر شکل و احتمال آسیب خزشی
خزش یا Creep به تغییر شکل وابسته به زمان تحت تنش در دمای بالا گفته میشود. در ارزیابی پرههای کارکرده، تغییر هندسه میتواند یکی از دلایل بررسی وضعیت ماده باشد؛ اما هر تغییر شکل را نباید مستقیماً به خزش نسبت داد.
اندازهگیری ابعادی و بررسیهای متالورژیکی، متناسب با وضعیت قطعه، به ارزیابی کمک میکنند. Sulzer نیز در فرایند ارزیابی عمر برخی قطعات به بررسیهای تخریبی و آزمون خزش اشاره میکند؛ بنابراین آزمونهای سطحی بهتنهایی پاسخ همه پرسشهای مربوط به عمر باقیمانده نیستند. ارزیابی و تعمیر قطعات توربین
گرفتگی یا آسیب مسیرهای خنککاری
در پرههایی که خنککاری داخلی دارند، سلامت مسیر عبور هوا بخشی از عملکرد قطعه است. بررسی دهانه سوراخها بهتنهایی وضعیت تمام کانال داخلی را نشان نمیدهد.
Sulzer در مستندات بازرسی قطعات توربین، تصویربرداری دیجیتال اشعه ایکس را برای بررسی گرفتگی و ناپیوستگیهای مسیرهای خنککاری معرفی میکند. انتخاب روش مناسب به هندسه، نوع عیب مورد انتظار و روش اجرایی بازرسی وابسته است. بازرسی مسیرهای داخلی قطعات توربین
بازرسی بروسکوپی پرهها چه اطلاعاتی میدهد؟
بازرسی بروسکوپی یا Borescope Inspection امکان مشاهده سطوح داخلی قابل دسترس را با میزان بازکردن کمتر تجهیز فراهم میکند. زیمنس برای SGT5-2000E به دریچههای بروسکوپی جهت بررسی پرههای توربین و کمپرسور بدون برداشتن پوششهای اصلی اشاره کرده است. دامنه دسترسی واقعی باید برای پیکربندی واحد مشخص شود. ویژگیهای تعمیراتی SGT5-2000E
بروسکوپی برای ثبت آسیبهای قابل مشاهده، مقایسه وضعیت با بازرسی قبلی و تعیین نیاز به بررسی بیشتر مفید است. کیفیت تصویر، زاویه دید، پاکیزگی سطح و امکان دسترسی بر نتیجه اثر میگذارند.
محدودیتهای بروسکوپی
نبود عیب در تصویر به معنی نبود عیب در تمام قطعه نیست. نواحی پنهان، بخشهایی از اتصال و مسیرهای داخلی ممکن است در دسترس مشاهده نباشند. همچنین مشاهده یک ترک، لزوماً عمق آن یا وضعیت ماده اطراف را مشخص نمیکند.
گزارش مفید باید مرحله، موقعیت قطعه، محل آسیب، تصاویر قابل مقایسه و محدودیت دید را ثبت کند. اگر اندازهگیری انجام شده، روش و قابلیت اندازهگیری نیز باید روشن باشد.
جایگاه این بررسی در برنامه توقف و سایر بازرسیهای واحد در راهنمای نگهداری و تعمیرات توربین V94.2 توضیح داده شده است.
بازرسی کارگاهی و بررسی مسیرهای خنککاری
پس از بازکردن قطعه، امکان بررسی دقیقتر سطوح، ابعاد و نواحی اتصال فراهم میشود. پیش از تمیزکاری یا برداشتن پوشش، ثبت وضعیت اولیه اهمیت دارد؛ زیرا آثار سطحی و رسوبات ممکن است برای تحلیل علت آسیب مفید باشند.
شناسایی قطعه و کنترل ابعاد
پرونده بازرسی باید ارتباط روشنی میان قطعه و سوابق آن برقرار کند. اطلاعات پایه شامل شماره فنی، شناسه قابل ردیابی، مرحله نصب، موقعیت قبلی و سوابق تعمیر است.
کنترل ابعادی نیز باید با نقشه یا مرجع معتبر همان قطعه انجام شود. مقایسه صرف با یک پره کارکرده دیگر، مرجع کافی برای پذیرش ابعاد نیست.
انتخاب آزمون غیرمخرب
آزمونهای غیرمخرب یا NDT باید متناسب با جنس، هندسه و عیب مورد انتظار انتخاب شوند. استفاده از چند روش، زمانی ارزش دارد که هرکدام پرسش مشخصی را پاسخ دهند.
| روش | کاربرد اصلی | محدودیت مهم |
|---|---|---|
| بازرسی چشمی | ثبت وضعیت سطح و آسیبهای قابل مشاهده | عیوب پنهان را پوشش نمیدهد |
| مایع نافذ فلورسنت، FPI | آشکارسازی ناپیوستگیهای باز به سطح | به آمادهسازی و شرایط سطح وابسته است |
| جریان گردابی، Eddy Current | بررسی برخی ناپیوستگیها با روش متناسب | نیازمند تنظیم و تفسیر تخصصی است |
| تصویربرداری اشعه ایکس | بررسی برخی ویژگیها و عیوب داخلی | قابلیت آشکارسازی به هندسه و جهت عیب وابسته است |
Sulzer این روشها را در خدمات بازرسی و تعمیر قطعات معرفی میکند؛ کاربرد آنها برای یک پره مشخص باید در روش اجرایی مصوب تعیین شود. روشهای بازرسی قطعات
بررسی عملکرد خنککاری
در صورت نیاز، آزمون جریان یا Flow Test میتواند برای ارزیابی عبور هوا در شرایط تعریفشده به کار رود. نتیجه باید با مرجع و حدود پذیرش مشخص مقایسه شود؛ صرف عبور هوا از قطعه برای تأیید عملکرد کافی نیست.
مستندات Sulzer، آزمون جریان و تصویربرداری را در کنار خدمات تعمیر قطعات داغ مطرح میکنند. این آزمونها مکمل بررسی سطح و ابعاد هستند و جایگزین ارزیابی سایر آسیبها نمیشوند. خدمات آزمون و تعمیر قطعات داغ
معیارهای تعمیر یا تعویض پره توربین V94.2
برای تمام پرهها نمیتوان یک طول ترک مجاز، تعداد دفعات تعمیر یا عمر ثابت اعلام کرد. تصمیم باید براساس معیار پذیرش معتبر همان قطعه و ارزیابی مسئول فنی انجام شود.
در بررسی گزینه تعمیر، پاسخ این پرسشها ضروری است:
- آیا نوع و گستره آسیب با روشهای مناسب مشخص شده است؟
- آیا ناحیه آسیبدیده در محدوده تعمیر مجاز قرار دارد؟
- آیا روش تعمیر معتبر برای جنس و نسخه قطعه وجود دارد؟
- آیا هندسه، وضعیت ماده و عملکرد خنککاری پس از تعمیر قابل تأیید است؟
- آیا سوابق کارکرد و تعمیر برای تصمیمگیری کافی است؟
چه زمانی تعمیر قابل بررسی است؟
تعمیر زمانی گزینه قابل بررسی است که آسیب در محدوده مجاز روش تعمیر قرار داشته باشد و امکان تأیید کیفیت نهایی وجود داشته باشد. صرف قابلیت پرکردن ترک، بازسازی لبه یا اعمال پوشش، اثباتکننده تعمیرپذیری نیست.
دامنه تعمیر باید روشن باشد: کدام عیب برطرف میشود، چه کنترلهایی انجام خواهد شد و قطعه با چه محدودیتهایی میتواند به سرویس بازگردد.
چه زمانی تعویض مطرح میشود؟
اگر آسیب خارج از حدود مجاز باشد یا پس از تعمیر نتوان انطباق قطعه با الزامات پذیرش را اثبات کرد، تعویض مطرح میشود. ناکافیبودن سوابق نیز ممکن است نیاز به بررسی بیشتر ایجاد کند؛ نباید این ابهام را با فرض سلامت قطعه برطرف کرد.
در برنامهریزی تأمین برای واحدهای ایران، زمان تحویل، امکان تعمیر و مدت توقف باید همزمان بررسی شوند. بااینحال، محدودیت تأمین قطعه، معیار فنی پذیرش را تغییر نمیدهد.
برای بررسی قطعه جایگزین نیز باید شماره فنی، بازنگری و مرحله نصب مشخص باشند. معرفی کلی قطعات مکانیکی توربین V94.2 جای تطبیق فنی قطعه پیشنهادی با تجهیز نصبشده را نمیگیرد.
کنترل کیفیت و مستندات پس از تعمیر
پایان عملیات تعمیر باید با مدارک پذیرش همراه باشد. بسته به دامنه کار، پرونده نهایی میتواند گزارش ابعادی، نتایج آزمونهای غیرمخرب، سوابق عملیات حرارتی و پوشش و نتایج آزمون خنککاری را شامل شود.
کنترل مجموعه نیز اهمیت دارد. Sulzer برای پرههای متحرک به مرتبسازی براساس گشتاور وزنی و برای پرههای ثابت به کنترل دهانه عبور جریان اشاره میکند. بنابراین تأیید یک قطعه بهصورت منفرد، تمام الزامات نصب آن در مجموعه را پوشش نمیدهد. کنترلهای تکمیلی پس از تعمیر
گزارش نهایی باید شناسه قطعه، مرجع پذیرش، دامنه تعمیر و محدودیتهای احتمالی استفاده را روشن کند. عبارت کلی «تعمیر شد» برای تصمیم بهرهبرداری کافی نیست.
جمعبندی
ارزیابی پرههای توربین V94.2 به ترکیب شناسایی دقیق قطعه، سوابق بهرهبرداری، بازرسی و معیارهای پذیرش نیاز دارد. بروسکوپی برای مشاهده و پیگیری وضعیت مفید است، اما تصمیم تعمیر یا تعویض ممکن است به بررسی کارگاهی، کنترل ابعاد، ارزیابی ماده و آزمون خنککاری نیاز داشته باشد.
مبنای بازگشت پره به سرویس، اثبات انطباق آن با الزامات فنی است. کیفیت مستندات و قابلیت ردیابی نیز بخشی از این ارزیابیاند و باید همراه قطعه حفظ شوند.
پرسشهای متداول
آیا ظاهر سالم پره برای ادامه کار کافی است؟
خیر. ظاهر سالم فقط وضعیت سطوح مشاهدهشده را نشان میدهد. سوابق قطعه، نواحی پنهان و سایر الزامات بازرسی نیز باید بررسی شوند.
آیا هر ترک پره توربین قابل تعمیر است؟
خیر. محل، ابعاد، سازوکار آسیب و محدوده مجاز روش تعمیر تعیینکنندهاند. بدون ارزیابی و مرجع پذیرش نمیتوان درباره تعمیرپذیری حکم داد.
آیا پوششدهی مجدد عمر پره را به حالت اولیه برمیگرداند؟
پوششدهی مجدد بهتنهایی چنین چیزی را ثابت نمیکند. وضعیت فلز پایه، هندسه، سوابق کارکرد و سایر نتایج ارزیابی باید جداگانه بررسی شوند.
آیا همه پرههای V94.2 و SGT5-2000E قابل جایگزینی هستند؟
قابلیت جایگزینی باید برای شماره فنی و پیکربندی مشخص تأیید شود. نام خانواده توربین بهتنهایی برای سفارش یا نصب قطعه کافی نیست.
پرههای توربین V94.2؛ انواع آسیب، بازرسی و معیارهای تعمیر یا تعویض
تعمیر یا تعویض پرههای توربین V94.2 باید براساس نوع و محل آسیب، وضعیت ماده و پوشش، سلامت مسیرهای خنککاری و سابقه کارکرد قطعه تعیین شود. ظاهر سالم پره برای تأیید ادامه بهرهبرداری کافی نیست؛ همانطور که مشاهده یک عیب سطحی نیز بهتنهایی لزوم تعویض را ثابت نمیکند.
ارزیابی فنی از شناسایی دقیق قطعه آغاز میشود و با بازرسی، بررسی سوابق و مقایسه نتایج با معیارهای پذیرش ادامه پیدا میکند. موضوع این مقاله، پرههای ثابت و متحرک بخش توربین است؛ پرههای کمپرسور و برنامه عمومی تعمیرات واحد، دامنه متفاوتی دارند.
تفاوت پرههای ثابت و متحرک توربین V94.2
پرههای متحرک یا Turbine Blades روی روتور نصب میشوند و در تبدیل انرژی جریان گاز به توان مکانیکی نقش دارند. این قطعات علاوه بر بارهای حرارتی و آیرودینامیکی، تحت نیروهای ناشی از دوران قرار میگیرند. به همین دلیل، وضعیت بخش آیرودینامیکی، ریشه اتصال و نواحی تماس آنها باید متناسب با شرایط بارگذاری بررسی شود.
پرههای ثابت یا Turbine Vanes جریان گاز را به سمت ردیف متحرک بعدی هدایت میکنند. این قطعات با عنوان نازل راهنمای توربین نیز شناخته میشوند و با نازل تزریق سوخت تفاوت دارند. تغییر شکل آنها میتواند سطح عبور جریان و زاویه ورود گاز به ردیف بعدی را تغییر دهد.
تفاوت وظیفه و بارگذاری این دو گروه، بر نوع بازرسی و محدوده تعمیر مجاز اثر میگذارد. روش قابل استفاده برای بازسازی یک ناحیه از پره ثابت، الزاماً برای ناحیه پربار یک پره متحرک مناسب نیست.
اهمیت مرحله، شماره فنی و نسخه قطعه
نام V94.2 بهتنهایی برای تعیین مشخصات پره کافی نیست. مرحله نصب، شماره فنی، بازنگری طراحی، سازنده قطعه و ارتقاهای اعمالشده بر واحد باید مشخص باشند.
در استفاده از مستندات SGT5-2000E نیز باید پیکربندی تجهیز در نظر گرفته شود. ارتباط این نام با خانواده V94.2، مجوز تعمیم مشخصات تمام قطعات یا جایگزینی آنها بدون تطبیق فنی نیست.
جنس، پوشش و طراحی خنککاری را باید از مدارک همان قطعه استخراج کرد. حتی شباهت ظاهری دو پره، سازگاری آنها از نظر نصب و عملکرد را ثابت نمیکند.
انواع آسیب پرههای توربین V94.2
در بررسی آسیب، باید میان نشانه مشاهدهشده و سازوکار ایجاد آن تفاوت گذاشت. ترک، کاهش ضخامت، جداشدن پوشش و تغییر شکل، مشاهداتی هستند که علت آنها باید بررسی شود. نامگذاری عیب بدون تحلیل علت، ممکن است به انتخاب تعمیر نامناسب منجر شود.
ترک و خستگی حرارتی یا مکانیکی
ترک باید همراه با موقعیت، امتداد، ابعاد قابل اندازهگیری و وضعیت ناحیه اطراف ثبت شود. ترک در ریشه، لبه خروجی یا اطراف سوراخ خنککاری، از نظر شرایط تنش و پیامد احتمالی یکسان نیست.
چرخههای گرم و سردشدن میتوانند در ایجاد خستگی حرارتی نقش داشته باشند. بارگذاری ارتعاشی نیز ممکن است به آسیب خستگی منجر شود. تشخیص سازوکار غالب به بررسی شواهد و سوابق بهرهبرداری نیاز دارد و صرف مشاهده ترک برای تعیین علت کافی نیست.
در گزارش بازرسی، «وجود ترک» و «علت احتمالی ترک» باید جداگانه بیان شوند. علت احتمالی تا زمان تکمیل بررسی نباید بهعنوان نتیجه قطعی ثبت شود.
اکسیداسیون و خوردگی داغ
اکسیداسیون و خوردگی داغ سازوکارهای یکسانی نیستند، هرچند ممکن است آثار آنها همزمان روی قطعه دیده شود. شرایط حرارتی، محیط شیمیایی، رسوبات و وضعیت پوشش در ارزیابی این آسیبها اهمیت دارند.
تغییر رنگ یا وجود رسوب، بهتنهایی میزان تخریب فلز پایه را نشان نمیدهد. بررسی سطح پس از آمادهسازی مناسب و در صورت نیاز ارزیابی ماده، برای تعیین گستره واقعی آسیب لازم است.
در واحدهایی که نوع سوخت یا شرایط بهرهبرداری تغییر کرده، ثبت زمان این تغییرات میتواند به تحلیل آسیب کمک کند. بااینحال، نسبتدادن خوردگی به سوخت بدون بررسی شواهد، نتیجهگیری قابل اتکایی نیست.
فرسایش، لبپریدگی و آثار برخورد
فرسایش میتواند هندسه و ضخامت موضعی پره را تغییر دهد. لبپریدگی یا آثار ضربه نیز باید از نظر وجود ترک همراه و تأثیر بر ناحیه آسیبدیده بررسی شود.
اندازه ظاهری عیب تنها عامل تصمیمگیری نیست. محل آسیب و شرایط بارگذاری آن ناحیه ممکن است اهمیت بیشتری داشته باشد.
در صورت مشاهده آثار برخورد، منشأ احتمالی آن نیز باید بررسی شود. بازسازی قطعه بدون شناخت عامل ایجاد آسیب، احتمال تکرار مشکل را برطرف نمیکند.
آسیب پوششهای محافظ
پوششهای محافظ باید متناسب با نوع و وظیفه آنها ارزیابی شوند. پوشش مقاوم به اکسیداسیون و خوردگی و پوشش سد حرارتی یا TBC نقش یکسانی ندارند؛ همچنین وجود یک نوع پوشش روی تمام مراحل نباید فرض شود.
جداشدن، ترکخوردگی یا کاهش موضعی پوشش میتواند نیاز به بررسی زیرلایه ایجاد کند. وضعیت فلز پایه باید مستقل از ظاهر پوشش ارزیابی شود.
پوششدهی مجدد نیز بهتنهایی به معنی بازیابی کامل عمر قطعه نیست. پیش از انتخاب این اقدام، باید مشخص شود که ماده و هندسه پره برای ادامه استفاده قابل پذیرش هستند.
تغییر شکل و آسیب خزشی
خزش یا Creep، تغییر شکل وابسته به زمان تحت تنش در دمای بالا است. در پرههای کارکرده، تغییر هندسه میتواند یکی از دلایل بررسی وضعیت ماده باشد؛ اما هر تغییر شکل را نباید مستقیماً ناشی از خزش دانست.
کنترل ابعاد، بررسی شرایط کارکرد و در صورت نیاز ارزیابی متالورژیکی، به تشخیص کمک میکنند. آزمونهای سطحی بهتنهایی برای تعیین تمام جنبههای آسیب ماده یا عمر باقیمانده کافی نیستند.
گرفتگی یا آسیب مسیرهای خنککاری
در پرههای دارای خنککاری داخلی، وضعیت مسیر عبور هوا بخشی از سلامت عملکردی قطعه است. گرفتگی، تغییر هندسه یا آسیب این مسیرها میتواند خنککاری مورد انتظار را مختل کند.
مشاهده بازبودن دهانه یک سوراخ، سلامت تمام کانال داخلی را ثابت نمیکند. بررسی مسیرهای داخلی و ارزیابی عبور جریان باید متناسب با طراحی قطعه و روش بازرسی انجام شود.
بازرسی بروسکوپی پرهها و محدودیتهای آن
پرههای توربین V94.2؛ انواع آسیب، بازرسی و معیارهای تعمیر یا تعویض
تصمیم درباره تعمیر یا تعویض پرههای توربین V94.2 به نوع و محل آسیب، وضعیت ماده و پوشش، سلامت مسیرهای خنککاری و سابقه کارکرد قطعه وابسته است. ظاهر سالم پره بهتنهایی برای تأیید ادامه بهرهبرداری کافی نیست؛ همانطور که مشاهده یک آسیب سطحی نیز الزاماً به معنی تعویض قطعه نیست.
ارزیابی معتبر از شناسایی دقیق پره آغاز میشود و با بازرسی، بررسی سوابق و مقایسه نتایج با معیارهای پذیرش ادامه پیدا میکند. موضوع این مقاله، پرههای ثابت و متحرک بخش توربین و عوامل مؤثر بر تصمیم تعمیراتی آنهاست.
تفاوت پرههای ثابت و متحرک توربین V94.2
پرههای متحرک توربین یا Turbine Blades روی روتور نصب میشوند و در تبدیل انرژی جریان گاز به توان مکانیکی نقش دارند. این قطعات علاوه بر بارهای حرارتی و آیرودینامیکی، نیروهای ناشی از دوران را تحمل میکنند. به همین دلیل، بررسی سطح آیرودینامیکی، ریشه اتصال و نواحی تماس پره اهمیت دارد.
پرههای ثابت یا Turbine Vanes جریان گاز را برای ورود به ردیف متحرک بعدی هدایت میکنند. این قطعات با عنوان نازل راهنمای توربین نیز شناخته میشوند و با نازل تزریق سوخت تفاوت دارند. تغییر شکل یا آسیب آنها میتواند هندسه عبور گاز و شرایط ورود جریان به ردیف بعدی را تغییر دهد.
تفاوت شرایط بارگذاری این دو گروه باعث میشود روش و معیار پذیرش تعمیر آنها یکسان نباشد. مجازبودن یک روش بازسازی برای پره ثابت، به معنی مناسببودن همان روش برای پره متحرک نیست.
اهمیت مرحله نصب و نسخه قطعه
نام V94.2 بهتنهایی مشخصات کامل پره را تعیین نمیکند. مرحله نصب، شماره فنی، بازنگری طراحی و تغییرات اعمالشده در واحد باید مشخص باشند. جنس، پوشش و ساختار خنککاری نیز باید از مستندات همان قطعه استخراج شوند.
در استفاده از منابع مربوط به SGT5-2000E، باید تفاوت نسخههای قدیمی و پیکربندیهای ارتقایافته حفظ شود. اشتراک نام خانوادگی یا شباهت ظاهری، برای تأیید قابلیت جایگزینی قطعات کافی نیست.
انواع آسیب پرههای توربین V94.2
در ارزیابی خرابی، باید میان نشانه آسیب و علت ایجاد آن تفاوت گذاشت. ترک، تغییر شکل یا جداشدن پوشش، وضعیت قابل مشاهده قطعه را توصیف میکنند؛ اما تعیین علت آنها به بررسی شرایط کارکرد و شواهد تکمیلی نیاز دارد.
ترکهای ناشی از بارگذاری حرارتی و مکانیکی
پرهها در زمان راهاندازی، تغییر بار و خاموششدن، تغییرات دمایی و بارگذاری را تجربه میکنند. تکرار این شرایط، همراه با تمرکز تنش یا ارتعاش، میتواند در ایجاد و گسترش ترک نقش داشته باشد.
با مشاهده ترک باید محل، امتداد، ابعاد قابل اندازهگیری و وضعیت ناحیه اطراف ثبت شود. ترک در ریشه، لبه خروجی یا مجاورت سوراخ خنککاری، از نظر شرایط تنش و پیامد احتمالی یکسان نیست.
تشخیص سازوکار خرابی صرفاً از روی ظاهر ترک قابل اتکا نیست. برای تفکیک خستگی حرارتی، خستگی ناشی از ارتعاش یا سایر عوامل، باید شواهد قطعه با سوابق بهرهبرداری تطبیق داده شوند.
اکسیداسیون و خوردگی داغ
اکسیداسیون و خوردگی داغ میتوانند به تخریب سطح، کاهش ضخامت مؤثر یا آسیب پوشش منجر شوند. این دو سازوکار یکسان نیستند و نباید هر تغییر رنگ یا رسوب سطحی را خوردگی داغ نامید.
در ارزیابی، وضعیت پوشش و فلز پایه باید جداگانه بررسی شود. رسوبات، محصولات خوردگی و آثار سطحی نیز ممکن است برای تحلیل علت آسیب مفید باشند؛ بنابراین ثبت وضعیت اولیه پیش از تمیزکاری اهمیت دارد.
فرسایش، لبپریدگی و آثار برخورد
فرسایش میتواند هندسه سطح و لبههای پره را تغییر دهد. آثار برخورد نیز ممکن است به شکل فرورفتگی، لبپریدگی یا آسیب موضعی دیده شوند.
اهمیت این عیوب فقط به اندازه ظاهری آنها وابسته نیست. محل آسیب، کاهش ضخامت و احتمال وجود ترک همراه باید بررسی شود. همچنین لازم است منشأ برخورد یا ورود ذرات مشخص شود تا تعمیر قطعه بدون رفع علت اصلی انجام نشود.
آسیب و جداشدن پوشش محافظ
پوششهای محافظ، بسته به نوع و طراحی، برای مقابله با اکسیداسیون، خوردگی یا کاهش بار حرارتی وارد بر فلز پایه استفاده میشوند. پوشش سد حرارتی یا Thermal Barrier Coating ـ TBC را نباید با تمام پوششهای محافظ فلزی یکسان دانست.
در بازرسی پوشش، محل و گستره جداشدگی، وضعیت ناحیه مجاور و شرایط زیرلایه اهمیت دارند. نوع پوشش مورد انتظار نیز باید با مشخصات همان پره تطبیق داده شود.
پوششدهی مجدد بهتنهایی اثبات نمیکند که عمر قطعه بازیابی شده است. اگر فلز پایه آسیب دیده باشد، این موضوع باید در ارزیابی تعمیرپذیری لحاظ شود.
تغییر شکل و آسیب خزشی
خزش یا Creep به تغییر شکل وابسته به زمان تحت تنش در دمای بالا گفته میشود. در پرههای کارکرده، تغییر هندسه میتواند بررسی دقیقتر وضعیت ماده را ضروری کند.
بااینحال، هر تغییر شکل الزاماً ناشی از خزش نیست. اندازهگیری ابعادی، شرایط کارکرد و در صورت نیاز بررسی متالورژیکی باید در کنار یکدیگر تفسیر شوند. نتیجه یک آزمون سطحی بهتنهایی برای تعیین عمر باقیمانده کافی نیست.
گرفتگی یا آسیب مسیرهای خنککاری
در پرههایی که مسیر خنککاری داخلی دارند، وضعیت عبور هوا بخشی از ارزیابی عملکرد قطعه است. انسداد یا تغییر نامطلوب مسیر میتواند خنککاری موضعی را مختل کند.
بازبودن دهانه یک سوراخ، سلامت تمام مسیر داخلی را ثابت نمیکند. به همین دلیل، بررسی خنککاری ممکن است علاوه بر مشاهده سطح، به تصویربرداری یا آزمون جریان متناسب با قطعه نیاز داشته باشد.
بازرسی بروسکوپی پرههای توربین چه اطلاعاتی میدهد؟
بازرسی بروسکوپی یا Borescope Inspection برای مشاهده سطوح داخلی قابل دسترس، با میزان بازکردن کمتر تجهیز، استفاده میشود. این روش میتواند به ثبت آسیبهای قابل مشاهده و مقایسه وضعیت قطعات در بازرسیهای متوالی کمک کند.
زیمنس انرژی برای SGT5-2000E به دریچههای بروسکوپی جهت بررسی پرههای کمپرسور و توربین بدون برداشتن پوششهای اصلی اشاره میکند. دامنه دسترسی و قابلیت اجرای این بررسی باید با پیکربندی واحد تطبیق داده شود. ویژگیهای بازرسی و تعمیراتی SGT5-2000E
چه مواردی در گزارش بروسکوپی ثبت میشوند؟
گزارش باید موقعیت قطعه و محل عیب را بهگونهای مشخص کند که در بازرسی بعدی قابل پیگیری باشد. ثبت تصویر بدون تعیین مرحله و موقعیت، ارزش مقایسهای گزارش را محدود میکند.
اطلاعات مفید گزارش شامل موارد زیر است:
- مرحله و موقعیت پره بررسیشده؛
- محل و توصیف آسیب قابل مشاهده؛
- تصاویر واضح از نمای کلی و جزئیات؛
- مقایسه با تصاویر قبلی، در صورت وجود؛
- روش اندازهگیری، در صورت انجام؛
- نواحی مشاهدهنشده و محدودیتهای دسترسی.
محدودیت بروسکوپی در تأیید سلامت پره
بروسکوپی تمام نواحی قطعه را پوشش نمیدهد. بخشهایی از اتصال، سطوح پنهان و مسیرهای داخلی ممکن است خارج از میدان دید باشند. مشاهده ترک نیز لزوماً عمق آن را مشخص نمیکند.
بنابراین عبارت «عیبی مشاهده نشد» باید در محدوده همان بازرسی تفسیر شود. اگر شواهد یا سوابق، احتمال آسیب مهمی را مطرح کنند، بررسی تکمیلی لازم است.
جایگاه این بازرسی در برنامه توقف و سایر فعالیتهای واحد در راهنمای نگهداری و تعمیرات توربین V94.2 توضیح داده شده است.
بازرسی کارگاهی، آزمونهای غیرمخرب و بررسی خنککاری
پس از بازکردن پره، امکان بررسی دقیقتر ابعاد، سطوح و نواحی اتصال فراهم میشود. ترتیب آمادهسازی و بازرسی باید مشخص باشد تا تمیزکاری یا برداشتن پوشش، شواهد لازم برای تحلیل آسیب را از بین نبرد.
شناسایی قطعه و بررسی سوابق
پیش از تصمیم تعمیراتی، باید ارتباط قطعه با سوابق آن روشن شود. شماره فنی، شناسه قابل ردیابی، مرحله نصب و تعمیرات قبلی از اطلاعات پایه هستند.
سوابق کارکرد، راهاندازیها، رخدادهای غیرعادی و تغییرات قطعه نیز در صورت دسترسی باید بررسی شوند. نبود این اطلاعات، یک محدودیت ارزیابی است و نباید با فرض سلامت یا عمر کافی جایگزین شود.
بازرسی چشمی و کنترل ابعادی
بازرسی چشمی برای ثبت وضعیت اولیه و تعیین نواحی نیازمند بررسی بیشتر به کار میرود. کنترل ابعادی نیز باید براساس نقشه یا مرجع معتبر همان نسخه انجام شود.
مقایسه با یک پره کارکرده دیگر، بهتنهایی مبنای پذیرش نیست؛ زیرا قطعه مقایسهای نیز ممکن است تغییر شکل یا سایش داشته باشد. هندسه سطح، لبهها، نواحی اتصال و دیگر ابعاد تعیینشده در دستورالعمل باید بررسی شوند.
انتخاب آزمون غیرمخرب مناسب
آزمونهای غیرمخرب یا Non-Destructive Testing ـ NDT باید با توجه به جنس، هندسه و عیب مورد انتظار انتخاب شوند. هیچ روش منفردی همه انواع آسیب را با حساسیت یکسان آشکار نمیکند.
| روش بررسی | کاربرد | محدودیت مهم |
|---|---|---|
| بازرسی چشمی | ثبت وضعیت سطح و آسیبهای قابل مشاهده | عیوب پنهان را پوشش نمیدهد |
| مایع نافذ فلورسنت، FPI | آشکارسازی ناپیوستگیهای باز به سطح | به آمادهسازی و شرایط سطح وابسته است |
| جریان گردابی، Eddy Current | بررسی ناپیوستگیهای قابل تشخیص با روش انتخابشده | به هندسه، جنس، کالیبراسیون و مهارت تفسیر وابسته است |
| تصویربرداری اشعه ایکس | بررسی برخی ویژگیها و عیوب داخلی | قابلیت آشکارسازی به هندسه و جهت عیب وابسته است |
| اندازهگیری ابعادی | تشخیص تغییر هندسه و مقایسه با مرجع | سلامت متالورژیکی را بهتنهایی تأیید نمیکند |
روش آزمون، محدوده پوشش، معیار پذیرش و نتیجه باید در گزارش ثبت شوند. عبارت کلی «تست انجام شد» بدون این اطلاعات، برای تصمیم تعمیر یا بازگشت به سرویس کافی نیست.
آزمون جریان مسیرهای خنککاری
آزمون جریان یا Flow Test برای بررسی عبور سیال در شرایط تعریفشده به کار میرود. تفسیر نتیجه به شرایط آزمون، مرجع مقایسه و حدود پذیرش وابسته است.
صرف عبور هوا از قطعه، عملکرد صحیح خنککاری را تأیید نمیکند. در صورت وجود نشانههای انسداد یا تغییر مسیر، ممکن است بررسی تکمیلی برای تعیین محل و ماهیت مشکل لازم باشد.
معیارهای تعمیر یا تعویض پره توربین V94.2
تصمیم تعمیر یا تعویض باید بر پایه مجموعه شواهد و معیارهای پذیرش معتبر همان قطعه گرفته شود. یک حد عمومی برای طول ترک، میزان تغییر شکل یا تعداد دفعات تعمیر تمام پرههای V94.2 قابل ارائه نیست.
همچنین باید میان امکان انجام عملیات تعمیر و مجازبودن بازگشت قطعه به سرویس تفاوت گذاشت. پرکردن یک ناحیه آسیبدیده یا بازسازی ظاهر قطعه، بهتنهایی انطباق فنی آن را ثابت نمیکند.
چه زمانی تعمیر قابل بررسی است؟
تعمیر زمانی گزینه قابل بررسی است که آسیب در محدوده مجاز قرار داشته باشد و روش معتبر برای جنس، نسخه و ناحیه موردنظر موجود باشد. امکان کنترل کیفیت پس از تعمیر نیز باید از ابتدا روشن باشد.
در این ارزیابی، پرسشهای زیر اهمیت دارند:
- آیا نوع و گستره آسیب به اندازه کافی مشخص شده است؟
- آیا ناحیه آسیبدیده در محدوده تعمیر مجاز قرار دارد؟
- آیا وضعیت ماده برای روش پیشنهادی مناسب است؟
- آیا هندسه و عملکرد خنککاری قابل تأیید خواهند بود؟
- آیا اثر تعمیرات قبلی بررسی شده است؟
- آیا الزامات پذیرش نهایی و محدودیتهای استفاده مشخص هستند؟
دامنه تعمیر باید دقیق تعریف شود. گزارش باید نشان دهد چه عیبی برطرف میشود، چه کنترلهایی انجام خواهد شد و تصمیم نهایی بر چه مرجعی تکیه دارد.
چه زمانی تعویض مطرح میشود؟
تعویض زمانی مطرح میشود که آسیب خارج از حدود پذیرش یا تعمیر مجاز باشد، روش معتبر قابل اجرا نباشد یا نتوان انطباق نهایی قطعه را اثبات کرد. وضعیت ماده، نواحی حساس اتصال و امکان بازیابی عملکرد نیز در این تصمیم نقش دارند.
ناکافیبودن شواهد ممکن است ابتدا به بررسی بیشتر منجر شود. انتخاب تعمیر یا تعویض باید پس از روشنشدن این ابهامها انجام گیرد.
| عامل تصمیم | موضوعی که باید بررسی شود |
|---|---|
| محل آسیب | حساسیت ناحیه و شرایط بارگذاری آن |
| شدت و گستره عیب | انطباق با حدود پذیرش و تعمیر مجاز |
| وضعیت فلز پایه | نتایج ارزیابی ماده و بررسیهای لازم |
| هندسه قطعه | امکان تأیید ابعاد پس از تعمیر |
| مسیر خنککاری | امکان تأیید سلامت و عملکرد مسیر |
| سوابق تعمیر | اثر عملیات قبلی و قابلیت ردیابی |
| روش تعمیر | اعتبار و قابلیت اجرای روش برای همان قطعه |
| پذیرش نهایی | وجود مدارک کافی برای تصمیم بازگشت به سرویس |
نقش زمان تأمین و هزینه توقف
در برنامهریزی نیروگاههای ایران، زمان تأمین قطعه، ظرفیت تعمیرگاه و مدت توقف واحد باید همزمان بررسی شوند. داشتن اطلاعات دقیق قطعه و پیشبینی گزینه جایگزین، از تصمیمگیری عجولانه در زمان توقف جلوگیری میکند.
بااینحال، محدودیت تأمین یا هزینه توقف، معیار فنی پذیرش را تغییر نمیدهد. مقایسه اقتصادی تعمیر و تعویض زمانی معنا دارد که گزینههای مورد بررسی، الزامات فنی لازم را برآورده کنند.
برای بررسی قطعه جایگزین، شماره فنی، بازنگری، مرحله نصب و مشخصات واحد باید ارائه شوند. آشنایی با قطعات مکانیکی توربین V94.2 به شناخت اجزا کمک میکند، اما تطبیق قطعه پیشنهادی با تجهیز نصبشده همچنان ضروری است.
کنترل کیفیت و مستندات پس از تعمیر
پایان عملیات تعمیر باید با نتایج قابل بررسی همراه باشد. بسته به دامنه کار، پرونده نهایی میتواند شامل گزارش ابعادی، نتایج آزمونهای غیرمخرب، سوابق عملیات حرارتی و پوشش و نتایج آزمون خنککاری باشد.
هر گزارش باید به شناسه همان قطعه مرتبط باشد. مدارکی که ارتباط آنها با قطعه مشخص نیست، قابلیت ردیابی لازم را فراهم نمیکنند.
کنترل قطعه و مجموعه نصب
تأیید قطعه منفرد، تمام الزامات نصب آن در مجموعه را پوشش نمیدهد. در صورت الزام دستورالعمل، کنترلهای مربوط به چیدمان و مشخصات وزنی پرههای متحرک یا هندسه عبور جریان در پرههای ثابت نیز باید انجام شوند.
اجزای اتصال، قفلکنندهها و دیگر متعلقات تعیینشده در مستندات نصب نیز باید بررسی شوند. این مرحله باید با پیکربندی واقعی واحد هماهنگ باشد.
محتوای پرونده نهایی قطعه
پرونده قابل استفاده برای بهرهبردار باید دستکم دامنه کار و مبنای پذیرش را روشن کند. اطلاعات موردنیاز، متناسب با تعمیر، شامل موارد زیر است:
- مشخصات و شناسه قابل ردیابی قطعه؛
- وضعیت اولیه و عیوب ثبتشده؛
- مرجع و دامنه عملیات تعمیر؛
- نتایج بازرسیهای میانمرحلهای و نهایی؛
- موارد عدم انطباق و نحوه رسیدگی به آنها؛
- محدودیتهای احتمالی استفاده؛
- تأیید نهایی طبق فرایند مسئول فنی مربوط.
ثبت عبارت «تعمیر شد» بدون این جزئیات، تصویر روشنی از وضعیت قطعه برای تصمیمگیرنده ایجاد نمیکند.
جمعبندی
ارزیابی پرههای توربین V94.2 از شناسایی دقیق قطعه و سوابق آن آغاز میشود. بروسکوپی برای مشاهده و پیگیری آسیبهای قابل دسترس مفید است؛ اما تصمیم تعمیر یا تعویض ممکن است به کنترل ابعادی، آزمونهای غیرمخرب، بررسی ماده و ارزیابی خنککاری نیاز داشته باشد.
مبنای بازگشت پره به سرویس، انطباق مستند با الزامات فنی همان قطعه است. حفظ گزارشها و سوابق نیز امکان مقایسه وضعیت در دورههای بعد و تصمیمگیری دقیقتر درباره ادامه بهرهبرداری را فراهم میکند.
پرسشهای متداول
آیا ظاهر سالم پره برای ادامه کار کافی است؟
خیر. ظاهر سالم فقط وضعیت سطوح مشاهدهشده را نشان میدهد. سوابق قطعه، نواحی پنهان و الزامات بازرسی همان نسخه نیز باید بررسی شوند.
آیا هر ترک پره توربین قابل تعمیر است؟
خیر. محل و گستره ترک، وضعیت ماده و محدوده مجاز روش تعمیر تعیینکنندهاند. بدون ارزیابی و مرجع پذیرش نمیتوان درباره تعمیرپذیری تصمیم گرفت.
آیا پوششدهی مجدد، عمر پره را به حالت اولیه برمیگرداند؟
پوششدهی مجدد بهتنهایی چنین چیزی را ثابت نمیکند. وضعیت فلز پایه، هندسه، مسیرهای خنککاری و سوابق کارکرد باید جداگانه ارزیابی شوند.
آیا بروسکوپی جایگزین بازرسی کارگاهی است؟
این دو روش دامنه و کاربرد یکسانی ندارند. بروسکوپی برای مشاهده سطوح قابل دسترس مفید است؛ بازرسی کارگاهی امکان اجرای بررسیهای تکمیلی روی قطعه بازشده را فراهم میکند.
آیا تمام پرههای V94.2 و SGT5-2000E قابل جایگزینی هستند؟
قابلیت جایگزینی باید براساس شماره فنی، بازنگری طراحی و پیکربندی واحد تأیید شود. نام خانواده توربین یا شباهت ظاهری برای سفارش و نصب کافی نیست.